
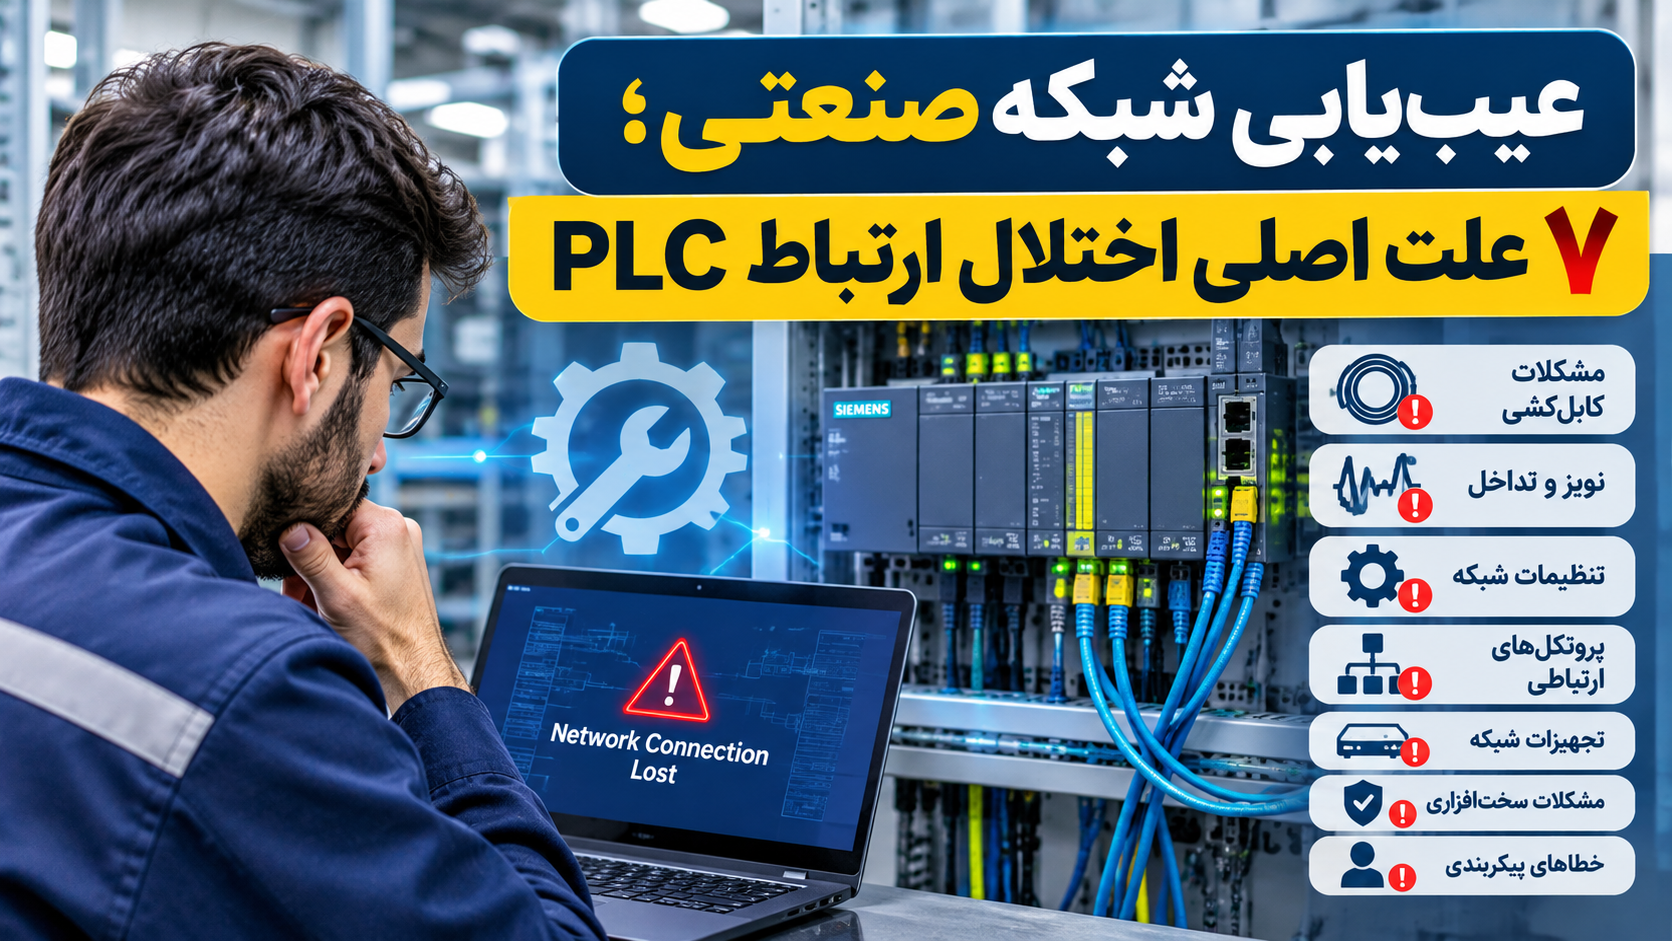
عیبیابی شبکه صنعتی یکی از مهمترین مهارتهای مهندسان برق، ابزار دقیق و اتوماسیون صنعتی است. در کارخانههای امروزی، ارتباط پایدار میان PLC، HMI، درایوها، سنسورها و سیستمهای مانیتورینگ نقش مستقیمی در عملکرد صحیح خطوط تولید دارد. بروز اختلال در این ارتباط میتواند باعث توقف ماشینآلات، نمایش اطلاعات اشتباه و حتی توقف کامل یک فرآیند تولیدی شود.
مشکلات ارتباطی همیشه ناشی از خرابی خود PLC نیستند. گاهی یک کابل آسیبدیده، تنظیم اشتباه آدرس IP، نویز الکترومغناطیسی، پیکربندی نادرست پروتکل یا عملکرد نامناسب سوئیچ شبکه باعث قطع ارتباط میشود. شناخت روشهای عیبیابی شبکه صنعتی به مهندسان کمک میکند منشأ مشکل را سریعتر شناسایی و بدون تعویض غیرضروری تجهیزات، آن را برطرف کنند.
در این مقاله از ایران اتوماسیون، ۷ علت اصلی اختلال ارتباط PLC و تجهیزات اتوماسیون را بررسی میکنیم و روشهای تشخیص و رفع هر مشکل را بهصورت کاربردی توضیح میدهیم.
در این مقاله چه میخوانید؟
۷ علت اصلی اختلال ارتباط PLC، مشکلات کابلکشی، نویز، تنظیمات IP، پروتکلهای ارتباطی، تجهیزات شبکه، خطاهای سختافزاری و نرمافزاری به همراه روشهای اصولی عیبیابی و پیشگیری.
فهرست مطالب
- عیبیابی شبکه صنعتی چیست؟
- مشکلات کابلکشی و اتصالات شبکه
- نویز الکترومغناطیسی و اتصال زمین
- تنظیمات اشتباه IP و Subnet
- ناسازگاری پروتکلهای ارتباطی
- مشکلات سوئیچ و تجهیزات شبکه
- خرابی سختافزاری PLC
- خطاهای پیکربندی نرمافزاری
- مراحل عیبیابی شبکه صنعتی
- جدول تشخیص اختلالات ارتباطی
- ابزارهای کاربردی عیبیابی
- روشهای پیشگیری از اختلال شبکه
- سؤالات متداول
عیبیابی شبکه صنعتی چیست و چرا اهمیت دارد؟
شبکه صنعتی مجموعهای از تجهیزات سختافزاری و نرمافزاری است که امکان تبادل اطلاعات میان دستگاههای کنترلی و تجهیزات یک کارخانه را فراهم میکند. این شبکه ارتباط میان PLC، پنل اپراتوری HMI، سیستم SCADA، درایوهای فرکانس متغیر، ماژولهای ورودی و خروجی و تجهیزات اندازهگیری را برقرار میکند.
در بسیاری از پروژهها، ارتباط از طریق فناوریهایی مانند Industrial Ethernet، PROFINET، EtherNet/IP، Modbus TCP و Modbus RTU انجام میشود. هرکدام از این پروتکلها ساختار، روش تبادل اطلاعات و الزامات پیکربندی خاص خود را دارند.
برای مثال، اگر PLC نتواند اطلاعات یک درایو را دریافت کند، ممکن است کنترل سرعت موتور با اختلال مواجه شود. همچنین قطع ارتباط PLC و HMI میتواند باعث نمایش نادرست وضعیت تجهیزات یا از دست رفتن امکان ارسال فرمان توسط اپراتور شود.
در چنین شرایطی، عیبیابی شبکه صنعتی باید بهصورت مرحلهای انجام شود. ابتدا لایه فیزیکی، سپس تنظیمات شبکه و در نهایت پروتکلها و نرمافزار بررسی میشوند. این روش از تغییرات غیرضروری جلوگیری کرده و زمان تشخیص مشکل را کاهش میدهد.
برای آشنایی با زیرساختهای ارتباطی، مقاله
مطالب تخصصی شبکه و اتوماسیون صنعتی در ایران اتوماسیون
را دنبال کنید.
۱. مشکلات کابلکشی و اتصالات شبکه صنعتی
یکی از رایجترین دلایل اختلال ارتباط PLC، مشکلات فیزیکی کابلها و اتصالات شبکه است. حتی اگر تنظیمات نرمافزاری و آدرسدهی تجهیزات کاملاً صحیح باشد، یک کابل آسیبدیده یا کانکتور نامناسب میتواند ارتباط میان دستگاهها را مختل کند.
مهمترین مشکلات کابلکشی عبارتاند از:
- پارگی، لهشدگی یا آسیبدیدگی کابل شبکه
- استفاده از کابل نامناسب برای محیط صنعتی
- شل بودن کانکتورهای RJ45 و اتصالات ترمینالی
- رعایت نکردن استاندارد طول کابل و محدودیتهای مسیر ارتباطی
- اتصال نامناسب شیلد کابلهای صنعتی
در شبکههای مبتنی بر Ethernet، کیفیت کابل و کانکتور مستقیماً بر پایداری ارتباط تأثیر میگذارد. برای مثال، در محیط کارخانه استفاده از کابل اترنت صنعتی متناسب با شرایط مکانیکی و الکترومغناطیسی اهمیت زیادی دارد.
روش عیبیابی شبکه صنعتی در مشکلات کابلکشی
ابتدا وضعیت ظاهری کابلها و چراغهای Link و Activity روی پورت تجهیزات را بررسی کنید. سپس با استفاده از تستر شبکه، سلامت زوج سیمها و ترتیب اتصالات را ارزیابی کنید. در صورت مشاهده قطعی یا افت کیفیت، کابل یا کانکتور معیوب را با نمونه استاندارد جایگزین کنید.
در شبکههای PROFINET از کابل و کانکتور مناسب محیط صنعتی استفاده کنید و الزامات نصب و شیلدینگ سازنده تجهیزات را رعایت کنید.
۲. نویز الکترومغناطیسی و اتصال زمین نامناسب
محیط کارخانهها معمولاً مملو از منابع تولید نویز الکترومغناطیسی است. موتورهای الکتریکی، کنتاکتورها، اینورترها، تجهیزات جوشکاری و کابلهای قدرت میتوانند میدانهای الکترومغناطیسی ایجاد کنند که در شرایط نامناسب روی کابلهای ارتباطی و سیگنالها اثر میگذارند.
این مسئله ممکن است باعث قطع و وصل شدن ارتباط PLC، افزایش خطاهای ارتباطی، دریافت اطلاعات نادرست یا ایجاد اختلالهای متناوب شود. یکی از مشکلات مهم در این زمینه، اجرای نادرست سیستم ارت و شیلدینگ کابلها است.
راهکارهای کاهش نویز در شبکه صنعتی
- جدا کردن مسیر کابلهای قدرت و کابلهای ارتباطی
- استفاده از کابلهای شیلددار متناسب با نوع شبکه
- اجرای صحیح سیستم اتصال زمین مطابق دستورالعمل سازنده
- استفاده از مسیرهای کابلکشی و تجهیزات محافظ مناسب
- بررسی کیفیت نصب کابلها در مجاورت اینورترها و موتورهای بزرگ
در پروژههایی که فاصله تجهیزات زیاد است یا محیط نویز بالایی دارد، استفاده از فیبر نوری نیز میتواند راهکار مناسبی برای کاهش حساسیت مسیر ارتباطی به تداخل الکترومغناطیسی باشد.
۳. تنظیمات اشتباه IP و Subnet
در شبکههای مبتنی بر Ethernet، هر دستگاه برای برقراری ارتباط به تنظیمات شبکه صحیح نیاز دارد. آدرس IP، ماسک زیرشبکه (Subnet Mask) و در صورت نیاز Gateway باید مطابق ساختار طراحیشده شبکه تنظیم شوند.
یکی از خطاهای متداول، اختصاص آدرس IP یکسان به دو دستگاه در یک شبکه است. این اتفاق میتواند باعث تداخل آدرسها و ناپایداری ارتباط شود. همچنین اگر PLC و HMI در زیرشبکههای متفاوت باشند و مسیر ارتباطی مناسبی تعریف نشده باشد، امکان تبادل اطلاعات وجود نخواهد داشت.
| تجهیز | IP نمونه | Subnet Mask |
|---|---|---|
| PLC | 192.168.1.10 | 255.255.255.0 |
| HMI | 192.168.1.20 | 255.255.255.0 |
| Engineering PC | 192.168.1.30 | 255.255.255.0 |
توجه: آدرسهای بالا صرفاً نمونه آموزشی هستند و باید با طرح آدرسدهی واقعی پروژه هماهنگ شوند.
روش رفع خطاهای IP در عیبیابی شبکه صنعتی
آدرس IP تمام تجهیزات را بررسی کرده و از یکتا بودن آنها اطمینان حاصل کنید. سپس Subnet Mask و Gateway را با نقشه شبکه مقایسه کنید. استفاده از دستورهای Ping و ipconfig در رایانه مهندسی میتواند به تشخیص مشکلات اولیه کمک کند.
Windows Command
ping 192.168.1.10
این دستور برای بررسی اولیه دسترسی شبکه به دستگاه مقصد استفاده میشود. پاسخ ندادن Ping لزوماً به معنی خرابی PLC نیست؛ ممکن است ICMP در دستگاه مقصد مسدود شده باشد.
۴. ناسازگاری پروتکلهای ارتباطی
تجهیزات اتوماسیون صنعتی از پروتکلهای مختلفی برای تبادل داده استفاده میکنند. اگر PLC و دستگاه مقصد از پروتکل یکسان یا تنظیمات سازگار پشتیبانی نکنند، ارتباط بهدرستی برقرار نمیشود؛ حتی اگر کابلکشی و تنظیمات IP صحیح باشند.
برخی از پروتکلهای پرکاربرد عبارتاند از:
- PROFINET: پروتکل ارتباطی مبتنی بر اترنت صنعتی که در بسیاری از تجهیزات اتوماسیون زیمنس استفاده میشود.
- Modbus TCP: پروتکلی برای تبادل اطلاعات روی شبکه TCP/IP.
- Modbus RTU: روش ارتباط سریال که معمولاً روی بستر RS-485 اجرا میشود.
- EtherNet/IP: پروتکل صنعتی مبتنی بر فناوری Ethernet و مجموعه پروتکلهای CIP.
برای مثال، در ارتباط Modbus RTU باید پارامترهایی مانند Baud Rate، Parity، Stop Bit و آدرس دستگاه در دو طرف ارتباط با یکدیگر هماهنگ باشند. در Modbus TCP نیز آدرس مقصد، پورت ارتباطی، نقش Client و Server و تنظیمات مربوط به درخواستها باید بررسی شوند.
بررسی پروتکلها در عیبیابی شبکه صنعتی
ابتدا مستندات فنی PLC و دستگاه مقصد را بررسی کنید. سپس نوع پروتکل، تنظیمات ارتباطی، آدرس دستگاه، شماره پورت و ساختار دادهها را با یکدیگر تطبیق دهید. در صورت استفاده از Modbus، آدرس رجیسترها و Function Code نیز باید بررسی شوند.
برای مطالعه مستندات رسمی از منابع زیر استفاده کنید:
۵. مشکلات سوئیچ و تجهیزات شبکه
سوئیچهای صنعتی نقش مهمی در اتصال PLCها، پنلهای HMI، درایوها و سایر تجهیزات شبکه دارند. خرابی سختافزاری سوئیچ، پیکربندی نادرست VLAN، ازدحام ترافیک یا ایجاد حلقه شبکه (Network Loop) میتواند باعث کاهش کیفیت ارتباط یا قطع کامل آن شود.
نشانههای احتمالی این مشکل شامل موارد زیر است:
- قطع و وصل شدن ارتباط چند دستگاه بهصورت همزمان
- خاموش بودن چراغ وضعیت پورت یا چشمکزدن غیرعادی آن
- افزایش تأخیر در تبادل اطلاعات
- از دست رفتن بستههای اطلاعاتی یا Packet Loss
- اختلال ارتباط پس از تغییر ساختار شبکه
بررسی سوئیچها در عیبیابی شبکه صنعتی
ابتدا وضعیت چراغهای پورت و گزارشهای مدیریتی سوئیچ را بررسی کنید. شمارندههای خطا مانند CRC، Dropped Packets و وضعیت سرعت و Duplex پورتها میتوانند اطلاعات مفیدی درباره کیفیت ارتباط ارائه دهند.
در شبکههای بزرگ، بررسی توپولوژی و شناسایی حلقههای ناخواسته اهمیت زیادی دارد. همچنین بهتر است تجهیزات حیاتی شبکه از سوئیچهای صنعتی متناسب با شرایط محیطی و نیازهای ارتباطی پروژه استفاده کنند.
۶. خرابی سختافزاری PLC و تجهیزات ارتباطی
گاهی منشأ اختلال به خود تجهیزات سختافزاری مربوط میشود. خرابی پورت Ethernet، ماژول ارتباطی، منبع تغذیه، کارت شبکه یا سایر اجزای PLC میتواند باعث قطع ارتباط با تجهیزات جانبی شود.
مهمترین نشانههای خرابی سختافزاری عبارتاند از:
- خاموش شدن چراغهای وضعیت ارتباطی
- نمایش خطاهای Diagnostic در PLC
- عدم شناسایی ماژولهای ارتباطی
- قطع ارتباط پس از گرم شدن تجهیزات
- عدم برقراری ارتباط با وجود سلامت کابل و تنظیمات شبکه
روش تشخیص خرابی سختافزار در شبکه صنعتی
برای تشخیص دقیق، ابتدا وضعیت Diagnostic Buffer و چراغهای LED تجهیزات را بررسی کنید. در صورت امکان و با رعایت دستورالعمل سازنده، پورت یا کابل را با یک مسیر سالم و شناختهشده آزمایش کنید. اگر احتمال خرابی ماژول وجود دارد، بررسی تخصصی و جایگزینی کنترلشده آن ضروری است.
پیش از هرگونه تعویض ماژول یا تغییر سختافزاری، نسخه پشتیبان برنامه و تنظیمات پروژه را تهیه کنید. همچنین هرگونه اقدام روی تجهیزات باید مطابق الزامات ایمنی و شرایط عملیاتی خط تولید انجام شود.
۷. خطاهای پیکربندی و تنظیمات نرمافزاری
حتی زمانی که کابلکشی، سختافزار و تنظیمات اولیه شبکه کاملاً سالم هستند، پیکربندی اشتباه نرمافزاری میتواند ارتباط PLC با تجهیزات دیگر را مختل کند. این خطاها معمولاً هنگام راهاندازی اولیه، تغییر برنامه، بهروزرسانی پروژه یا اضافه کردن تجهیزات جدید رخ میدهند.
برخی از خطاهای رایج در این بخش عبارتاند از:
- تعریف اشتباه Device Name در شبکه PROFINET
- اشتباه در آدرسدهی ورودیها و خروجیها
- تعریف نادرست Connection در نرمافزار برنامهنویسی PLC
- تنظیم اشتباه Timeout و زمان انتظار پاسخ
- تفاوت در ساختار دادههای ارسالی و دریافتی
- عدم تطابق تنظیمات سختافزاری پروژه با تجهیزات واقعی
رفع خطاهای نرمافزاری با عیبیابی شبکه صنعتی
ابتدا تنظیمات پروژه را با مشخصات واقعی تجهیزات مقایسه کنید. در نرمافزارهایی مانند TIA Portal میتوان از ابزارهای تشخیص آنلاین، مشاهده وضعیت ارتباطات و بررسی خطاهای Diagnostic برای شناسایی مشکلات استفاده کرد.
در ارتباط Modbus نیز باید آدرس رجیسترها، نوع داده، ترتیب بایتها، Function Code و تنظیمات درخواست و پاسخ بررسی شوند. برای مثال، ممکن است ارتباط TCP برقرار باشد اما به دلیل آدرسدهی اشتباه رجیسترها، داده مورد انتظار دریافت نشود.
پیش از دانلود مجدد برنامه یا تغییر تنظیمات PLC، از پروژه فعلی نسخه پشتیبان بگیرید و تغییرات را ابتدا در شرایط کنترلشده آزمایش کنید.
مراحل اصولی عیبیابی شبکه صنعتی در کارخانهها
برای جلوگیری از اتلاف زمان و تعویض غیرضروری تجهیزات، بهتر است عیبیابی شبکه صنعتی بر اساس یک ترتیب مشخص انجام شود. بررسی مرحلهای باعث میشود محل دقیق اختلال سریعتر شناسایی شود.
۱
بررسی لایه فیزیکی
کابلها، کانکتورها، چراغهای Link و وضعیت تغذیه تجهیزات را بررسی کنید.
۲
بررسی تنظیمات شبکه
آدرس IP، Subnet Mask، Gateway و تداخل آدرسها را کنترل کنید.
۳
تست ارتباط اولیه
با ابزارهایی مانند Ping و نرمافزارهای مانیتورینگ، دسترسی به تجهیزات را بررسی کنید.
۴
بررسی سوئیچ و توپولوژی
وضعیت پورتها، شمارنده خطاها، مسیر ارتباطی و ترافیک شبکه را ارزیابی کنید.
۵
بررسی پروتکل ارتباطی
پارامترهای PROFINET، Modbus یا سایر پروتکلهای استفادهشده را بررسی کنید.
۶
تحلیل خطاهای PLC
Diagnostic Buffer، وضعیت ماژولها و تنظیمات نرمافزاری را کنترل کنید.
۷
تست نهایی و ثبت نتایج
پس از رفع مشکل، پایداری ارتباط را بررسی و تغییرات انجامشده را مستند کنید.
نکته مهم این است که در فرآیند عیبیابی، از تغییر همزمان چند پارامتر خودداری کنید. هر تغییر باید بهصورت کنترلشده انجام شود تا بتوان تأثیر آن را بر ارتباط تجهیزات ارزیابی کرد. همچنین پیش از هرگونه تغییر در شبکه فعال، پیامد آن برای ایمنی و تداوم تولید بررسی شود.
جدول تشخیص اختلالات در عیبیابی شبکه صنعتی
جدول زیر به مهندسان و تکنسینها کمک میکند بر اساس نشانههای مشاهدهشده، بررسی اولیه را هدفمندتر انجام دهند.
| نشانه اختلال | علت احتمالی | اقدام پیشنهادی |
|---|---|---|
| عدم برقراری Link | کابل یا پورت معیوب | تست کابل و پورت |
| عدم پاسخ به Ping | IP یا مسیر شبکه | بررسی IP و Routing |
| قطع و وصل ارتباط | نویز یا اتصالات نامناسب | بررسی کابل و شیلدینگ |
| دریافت داده اشتباه | Mapping یا ساختار داده | بررسی رجیستر و نوع داده |
| خطای ارتباطی چند دستگاه | سوئیچ یا توپولوژی | بررسی سوئیچ و مسیرها |
| Timeout مکرر | تأخیر یا تنظیمات ارتباطی | بررسی بار شبکه و Timeout |
موارد جدول نشانههای اولیه هستند و برای تشخیص قطعی باید گزارش تجهیزات، توپولوژی و شرایط واقعی شبکه بررسی شود.
ابزارهای کاربردی برای عیبیابی شبکه صنعتی
استفاده از ابزار مناسب میتواند زمان تشخیص خطا را کاهش دهد. مهندسان اتوماسیون برای بررسی ارتباط میان PLC و تجهیزات شبکه از ابزارهای نرمافزاری و سختافزاری مختلفی استفاده میکنند.
- Ping: بررسی اولیه دسترسی IP به دستگاه مقصد.
- Wireshark: تحلیل بستههای شبکه و بررسی درخواستها، پاسخها و خطاهای ارتباطی.
- Network Cable Tester: آزمایش سلامت کابلها و اتصالات شبکه.
- TIA Portal: بررسی وضعیت ارتباطی، خطاهای Diagnostic و تنظیمات تجهیزات زیمنس.
- مدیریت سوئیچ صنعتی: بررسی خطاهای پورت، ترافیک، سرعت و وضعیت ارتباطات.
برای نمونه، Wireshark میتواند مشخص کند که آیا درخواستهای ارتباطی ارسال میشوند، آیا پاسخی از دستگاه مقصد دریافت میشود و آیا خطاهایی مانند TCP Retransmission یا Connection Reset وجود دارند.
روشهای پیشگیری از اختلال و عیبیابی شبکه صنعتی
کاهش خطاهای ارتباطی فقط به تعمیر تجهیزات معیوب محدود نمیشود. طراحی اصولی شبکه و نگهداری منظم آن میتواند احتمال بروز اختلال را به شکل قابلتوجهی کاهش دهد. رعایت نکات زیر در پروژههای اتوماسیون صنعتی اهمیت زیادی دارد.
- طراحی اصولی توپولوژی: ساختار شبکه باید متناسب با تعداد تجهیزات، حجم داده و نیازهای عملیاتی طراحی شود.
- مستندسازی آدرسها: برای هر PLC، HMI، سوئیچ و تجهیز شبکه یک جدول آدرسدهی دقیق تهیه کنید.
- بازرسی دورهای کابلها: وضعیت کابلها، کانکتورها و تابلوهای ارتباطی را بهصورت منظم بررسی کنید.
- تهیه نسخه پشتیبان: از برنامه PLC، تنظیمات شبکه و پیکربندی تجهیزات نسخه پشتیبان نگهداری کنید.
- مانیتورینگ شبکه: خطاهای پورت، ترافیک، وضعیت ارتباط و هشدارهای تجهیزات را پایش کنید.
- استفاده از تجهیزات استاندارد: سوئیچ، کابل و ماژولهای متناسب با محیط صنعتی انتخاب کنید.
- ثبت تغییرات: تمام تغییرات سختافزاری و نرمافزاری شبکه را مستند کنید.
این اقدامات در کنار برنامه منظم نگهداری و تعمیرات میتوانند از بسیاری از توقفهای ناخواسته جلوگیری کنند. برای آشنایی با رویکردهای نگهداری هوشمند، مقالات حوزه نگهداری و تعمیرات پیشبینانه را نیز در ایران اتوماسیون مطالعه کنید.
جمعبندی؛ اهمیت عیبیابی شبکه صنعتی در خطوط تولید
اختلال ارتباط PLC و تجهیزات اتوماسیون میتواند دلایل مختلفی داشته باشد؛ از مشکلات ساده کابلکشی و اتصالات گرفته تا نویز الکترومغناطیسی، تنظیمات اشتباه IP، ناسازگاری پروتکلها، خرابی سوئیچ و خطاهای نرمافزاری.
مهمترین اصل در عیبیابی شبکه صنعتی، بررسی مرحلهای و مستند مشکلات است. مهندسان باید ابتدا لایه فیزیکی و سپس تنظیمات شبکه، تجهیزات ارتباطی و پیکربندی نرمافزاری را بررسی کنند. این رویکرد از تعویض غیرضروری تجهیزات جلوگیری کرده و زمان تشخیص و رفع خطا را کاهش میدهد.
در نهایت، طراحی استاندارد شبکه، انتخاب تجهیزات مناسب، مانیتورینگ مستمر و نگهداری پیشگیرانه، مهمترین عوامل حفظ پایداری ارتباطات در کارخانههای هوشمند هستند. اجرای این اصول باعث افزایش قابلیت اطمینان سیستمهای کنترلی و کاهش توقف خطوط تولید خواهد شد.
به دنبال راهکارهای تخصصی اتوماسیون صنعتی هستید؟
در ایران اتوماسیون، آموزشها و مطالب تخصصی حوزه PLC، شبکههای صنعتی، مانیتورینگ، SCADA و فناوریهای نوین صنعت را دنبال کنید.
سؤالات متداول درباره عیبیابی شبکه صنعتی
۱. رایجترین علت قطع ارتباط PLC چیست؟
مشکلات کابلکشی و اتصالات، تنظیمات اشتباه IP، نویز الکترومغناطیسی و ناسازگاری پروتکلها از دلایل رایج قطع ارتباط PLC هستند. برای تشخیص دقیق باید لایه فیزیکی و تنظیمات شبکه بهترتیب بررسی شوند.
۲. چگونه ارتباط PLC و HMI را بررسی کنیم؟
ابتدا کابل و پورت شبکه، سپس آدرس IP و Subnet Mask دو دستگاه را بررسی کنید. در مرحله بعد، تنظیمات درایور ارتباطی HMI، آدرس PLC، پروتکل و پارامترهای تبادل داده را کنترل کنید.
۳. آیا نویز اینورتر میتواند باعث قطع ارتباط PLC شود؟
بله. نویز الکترومغناطیسی ناشی از اینورترها و موتورهای الکتریکی در صورت کابلکشی و شیلدینگ نامناسب میتواند باعث اختلال در ارتباطات صنعتی شود. رعایت اصول EMC و جداسازی مسیر کابلها اهمیت زیادی دارد.
۴. تفاوت Modbus RTU و Modbus TCP چیست؟
Modbus RTU معمولاً از ارتباط سریال مانند RS-485 استفاده میکند، درحالیکه Modbus TCP دادهها را از طریق شبکه Ethernet و TCP/IP منتقل میکند. بنابراین روش کابلکشی، تنظیمات و ابزارهای عیبیابی آنها متفاوت است.
۵. آیا دستور Ping برای عیبیابی ارتباط PLC کافی است؟
خیر. Ping فقط دسترسی اولیه IP را از طریق ICMP بررسی میکند و سلامت کامل پروتکل صنعتی یا تبادل داده را تأیید نمیکند. برای تشخیص دقیقتر باید تنظیمات پروتکل، گزارشهای PLC و وضعیت تجهیزات شبکه نیز بررسی شوند.
۶. برای عیبیابی شبکه صنعتی از چه ابزارهایی استفاده میشود؟
ابزارهایی مانند Ping، تستر کابل شبکه، Wireshark، ابزارهای Diagnostic نرمافزارهای PLC و قابلیتهای مدیریتی سوئیچهای صنعتی برای بررسی وضعیت ارتباط و شناسایی خطاها کاربرد دارند.
۷. چگونه از بروز مجدد اختلال شبکه صنعتی جلوگیری کنیم؟
طراحی استاندارد شبکه، استفاده از کابل و تجهیزات مناسب، مستندسازی آدرسدهی، تهیه نسخه پشتیبان، بررسی دورهای اتصالات و مانیتورینگ وضعیت ارتباطات از مهمترین اقدامات پیشگیرانه هستند.


ثبت ديدگاه